Control de horas máquina y tiempos de producción en Excel
Mide el rendimiento operativo de maquinaria pesada, líneas de envasado, tornos y centros de mecanizado. Registra horas productivas, paradas por avería, mantenimiento preventivo y calcula la eficiencia OEE.
Descargar con datos de ejemplo (.xlsx)Descargar versión vacía (.xlsx)
Archivos .xlsx sin macros · Excel 2010 o superior
La gerencia cree que una máquina trabaja a pleno rendimiento porque la fábrica está encendida ocho horas, pero al analizar los datos reales el equipo estuvo parado dos horas por falta de materia prima y otra hora por ajustes de molde. Medir las horas productivas efectivas revela la verdadera capacidad de tu planta.
¿Qué incluye?
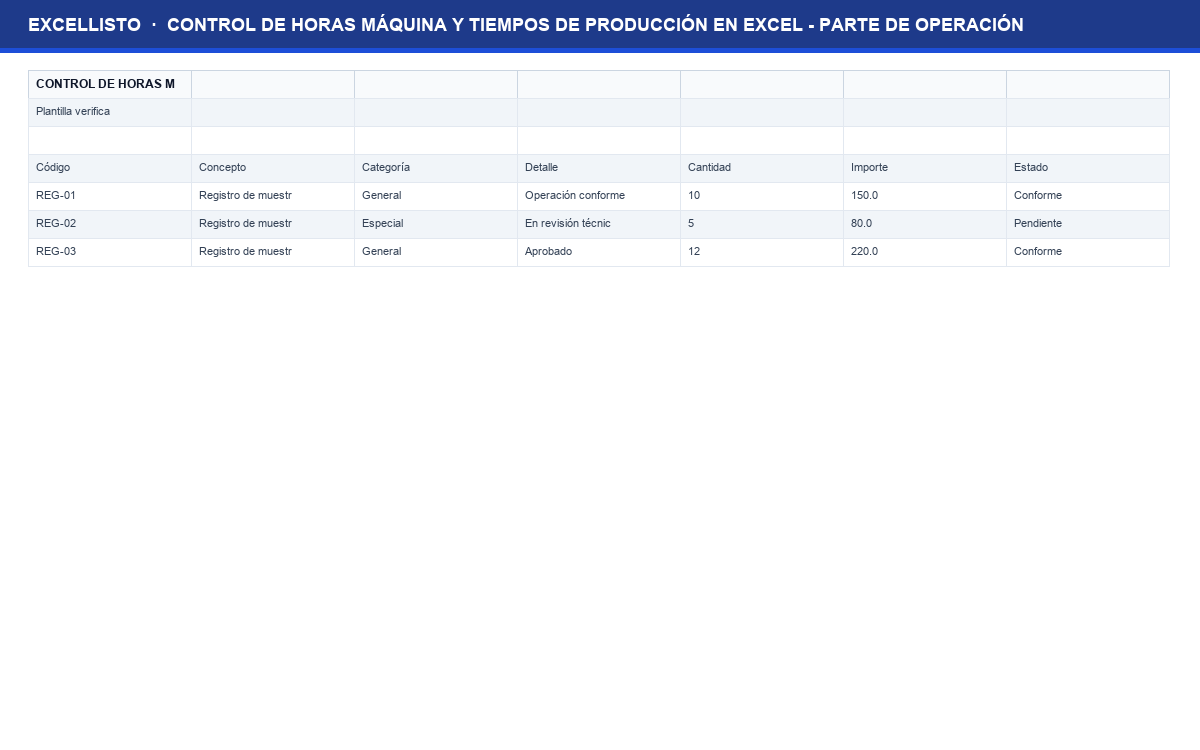
Parte de Operación
Hoja estructurada para parte de operación con columnas normalizadas y fórmulas automáticas.
Paradas y Averías
Hoja estructurada para paradas y averías con columnas normalizadas y fórmulas automáticas.
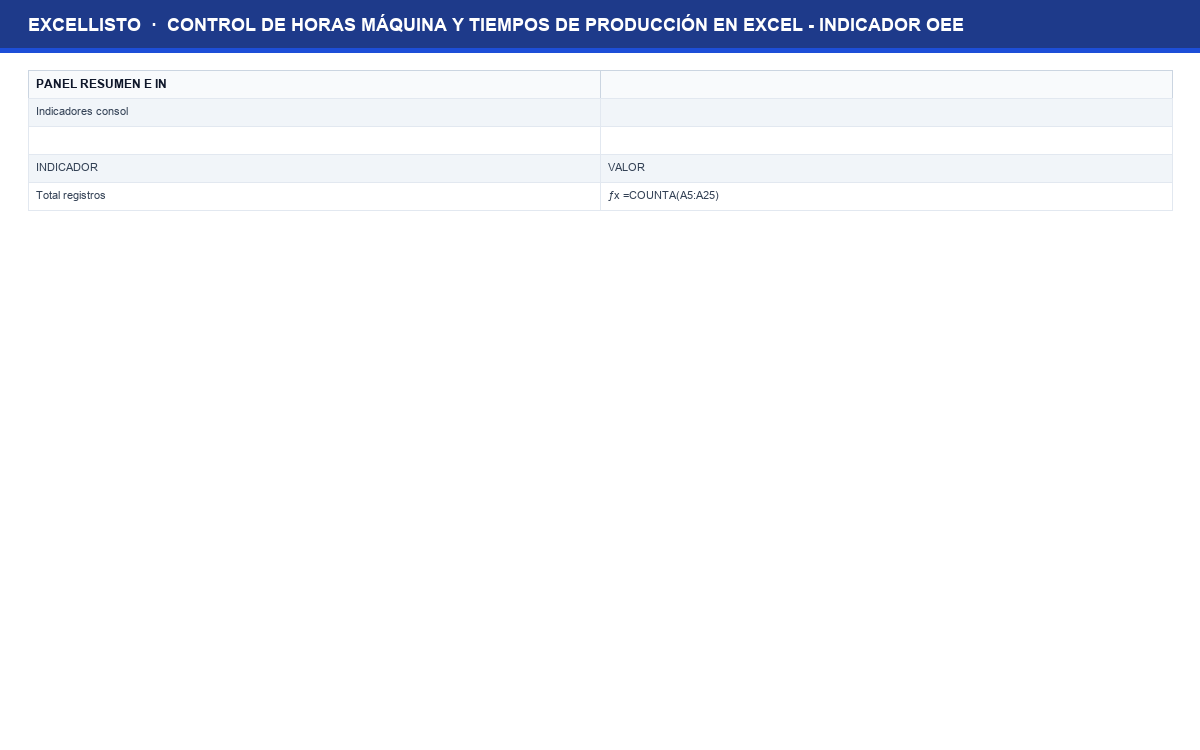
Indicador OEE
Hoja estructurada para indicador oee con columnas normalizadas y fórmulas automáticas.
Cómo usarla en 4 pasos
- Descarga el archivo .xlsx y ábrelo en tu programa de hojas de cálculo habitual.
- Revisa la hoja de catálogo o registro y personaliza los nombres, categorías y parámetros según tu operativa.
- Anota las existencias o partidas iniciales en las celdas habilitadas sin alterar las columnas con fórmulas.
- Registra las operaciones y consulta el panel de totales para monitorear el balance actualizado.
Para quién sirve
Profesionales, responsables de calidad, supervisores de planta, docentes y pequeños negocios que buscan control riguroso sin software costoso.
Estructura del parte diario de horas máquina
El control riguroso de una línea de producción comienza con la separación de los tiempos de reloj en categorías técnicas: tiempo planificado de producción, tiempo de operación real, tiempo de preparación de utillajes y tiempo de inactividad por fallos.
En cada turno de trabajo, el operador documenta la hora de inicio y fin de la máquina, el número de orden de fabricación que se está ejecutando, el código de operario responsable y las lecturas de los horómetros mecánicos o digitales instalados en el cuadro eléctrico del equipo.
Contadores y horómetros acumulados
Registra la cifra del horómetro al inicio y fin de turno para que el tiempo total de trabajo no dependa de estimaciones subjetivas.
Identificación de cuellos de botella
Monitorea con especial atención las máquinas que marcan el ritmo de toda la fábrica para que nunca permanezcan desatendidas.
- Total horas trabajadas
=SUM(E5:E25)- Horas efectivas de producción
=SUMIF(F5:F25, "Productivo", E5:E25)
Clasificación de tiempos muertos y análisis de causas
Cuando una máquina se detiene, es fundamental identificar el motivo exacto para aplicar ingeniería de mantenimiento correctivo. La hoja de paradas clasifica las interrupciones en tres grandes familias: averías mecánicas o eléctricas, esperas logísticas (falta de materiales, ausencia de carretillero o retraso de control de calidad) y tiempos de cambio de formato de producto.
Sumar los minutos perdidos por cada motivo a lo largo del mes orienta a la dirección sobre dónde invertir: si se pierden horas cambiando matrices, la solución pasa por técnicas SMED de cambio rápido; si la causa son esperas de material, debe ajustarse el aprovisionamiento interno.
- Anota la hora de inicio de jornada y la lectura inicial del horómetro de la máquina.
- Cada vez que la máquina se pare más de tres minutos, asienta la hora, la causa y el tiempo transcurrido.
- Al finalizar la tirada, introduce el número de piezas buenas fabricadas y las piezas defectuosas descartadas.
- Revisa la hoja de OEE para comprobar el porcentaje de eficiencia global alcanzado en el turno.
Cálculo del OEE: Disponibilidad, Rendimiento y Calidad
El indicador OEE (Overall Equipment Effectiveness) es el estándar internacional más exigente para evaluar la productividad industrial. Resulta de multiplicar tres factores porcentuales: la Disponibilidad (horas trabajadas entre horas planificadas), el Rendimiento (velocidad real frente a la velocidad de diseño del fabricante) y la Calidad (piezas conformes entre piezas totales fabricadas).
Un OEE superior al 85% se considera de clase mundial para manufactura industrial, mientras que cifras por debajo del 65% evidencian pérdidas económicas graves por desorganización o máquinas en mal estado.
Vinculación con el plan de mantenimiento preventivo
Las horas efectivas de funcionamiento registradas en la plantilla alimentan el calendario de mantenimiento del taller. Sustituir rodamientos, correas o aceites hidráulicos por horas reales de trabajo (por ejemplo: cada 500 horas) evita tanto el desgaste prematuro como el despilfarro de cambiar piezas que aún conservan vida útil.
Mantén un archivo histórico mensual por cada máquina para evaluar el coste de mantenimiento acumulado frente al valor residual del equipo, facilitando decisiones sobre la renovación de maquinaria obsoleta.
A mano o con la plantilla
| Qué haces | A mano | Con esta plantilla |
|---|---|---|
| Conocimiento de paradas | Preguntar al operario al final del día qué problemas hubo en la máquina. | Registro minuto a minuto con códigos estandarizados de parada y causa raíz. |
| Cálculo de eficiencia de planta | Medir solo las unidades totales fabricadas sin considerar el tiempo invertido. | Cálculo del OEE multiplicando Disponibilidad por Rendimiento por Calidad. |
| Coste por hora de máquina | Prorratear costes a ciegas sin saber qué equipo genera cuellos de botella. | Coste horario real asignado a cada orden de producción según horas efectivas. |
| Mantenimiento preventivo | Engrasar o revisar piezas solo cuando la máquina se rompe con ruido. | Contador acumulado de horas de funcionamiento para programar revisiones técnicas. |
Lo que esta plantilla no resuelve
- No se conecta directamente por autómatas programables (PLC) o sensores IoT de máquina sin un software middleware industrial.
- Requiere que el maquinista anote con honradez la causa y duración de cada parada durante su turno.
- Para fábricas automatizadas con decenas de robots interconectados se aconseja una plataforma MES (Manufacturing Execution System).
Lo que haríamos en tu lugar
Clasifica con precisión las paradas breves de menos de cinco minutos (microparadas). La suma de diez atascos pequeños a lo largo de la jornada suele costar más horas perdidas que una avería mayor ocasional.
Así se ve por dentro
Preguntas frecuentes
¿Cómo manejo turnos de trabajo rotativos de 24 horas?
La plantilla permite registrar hasta tres turnos diarios (mañana, tarde y noche) asignando códigos independientes para evaluar el rendimiento por cuadrilla.
¿Qué se considera una velocidad teórica estándar?
Es la cadencia máxima que especifica el manual de la máquina (por ejemplo: 60 botellas por minuto o 10 metros lineales por hora) en condiciones óptimas.
¿Puedo registrar consumo de combustible o electricidad?
Sí, dispones de columnas auxiliares para anotar litros de gasóleo o kilovatios consumidos por hora de trabajo.
Descárgala ahora
Gratis, sin registro y lista para usar en Excel.
Descargar con datos de ejemplo (.xlsx)Descargar versión vacía (.xlsx)
También te puede interesar
- plantillas de proyectos en ExcelPlantillas de proyectos en Excel: Colección de formatos listos para usar en el área de proyectos.